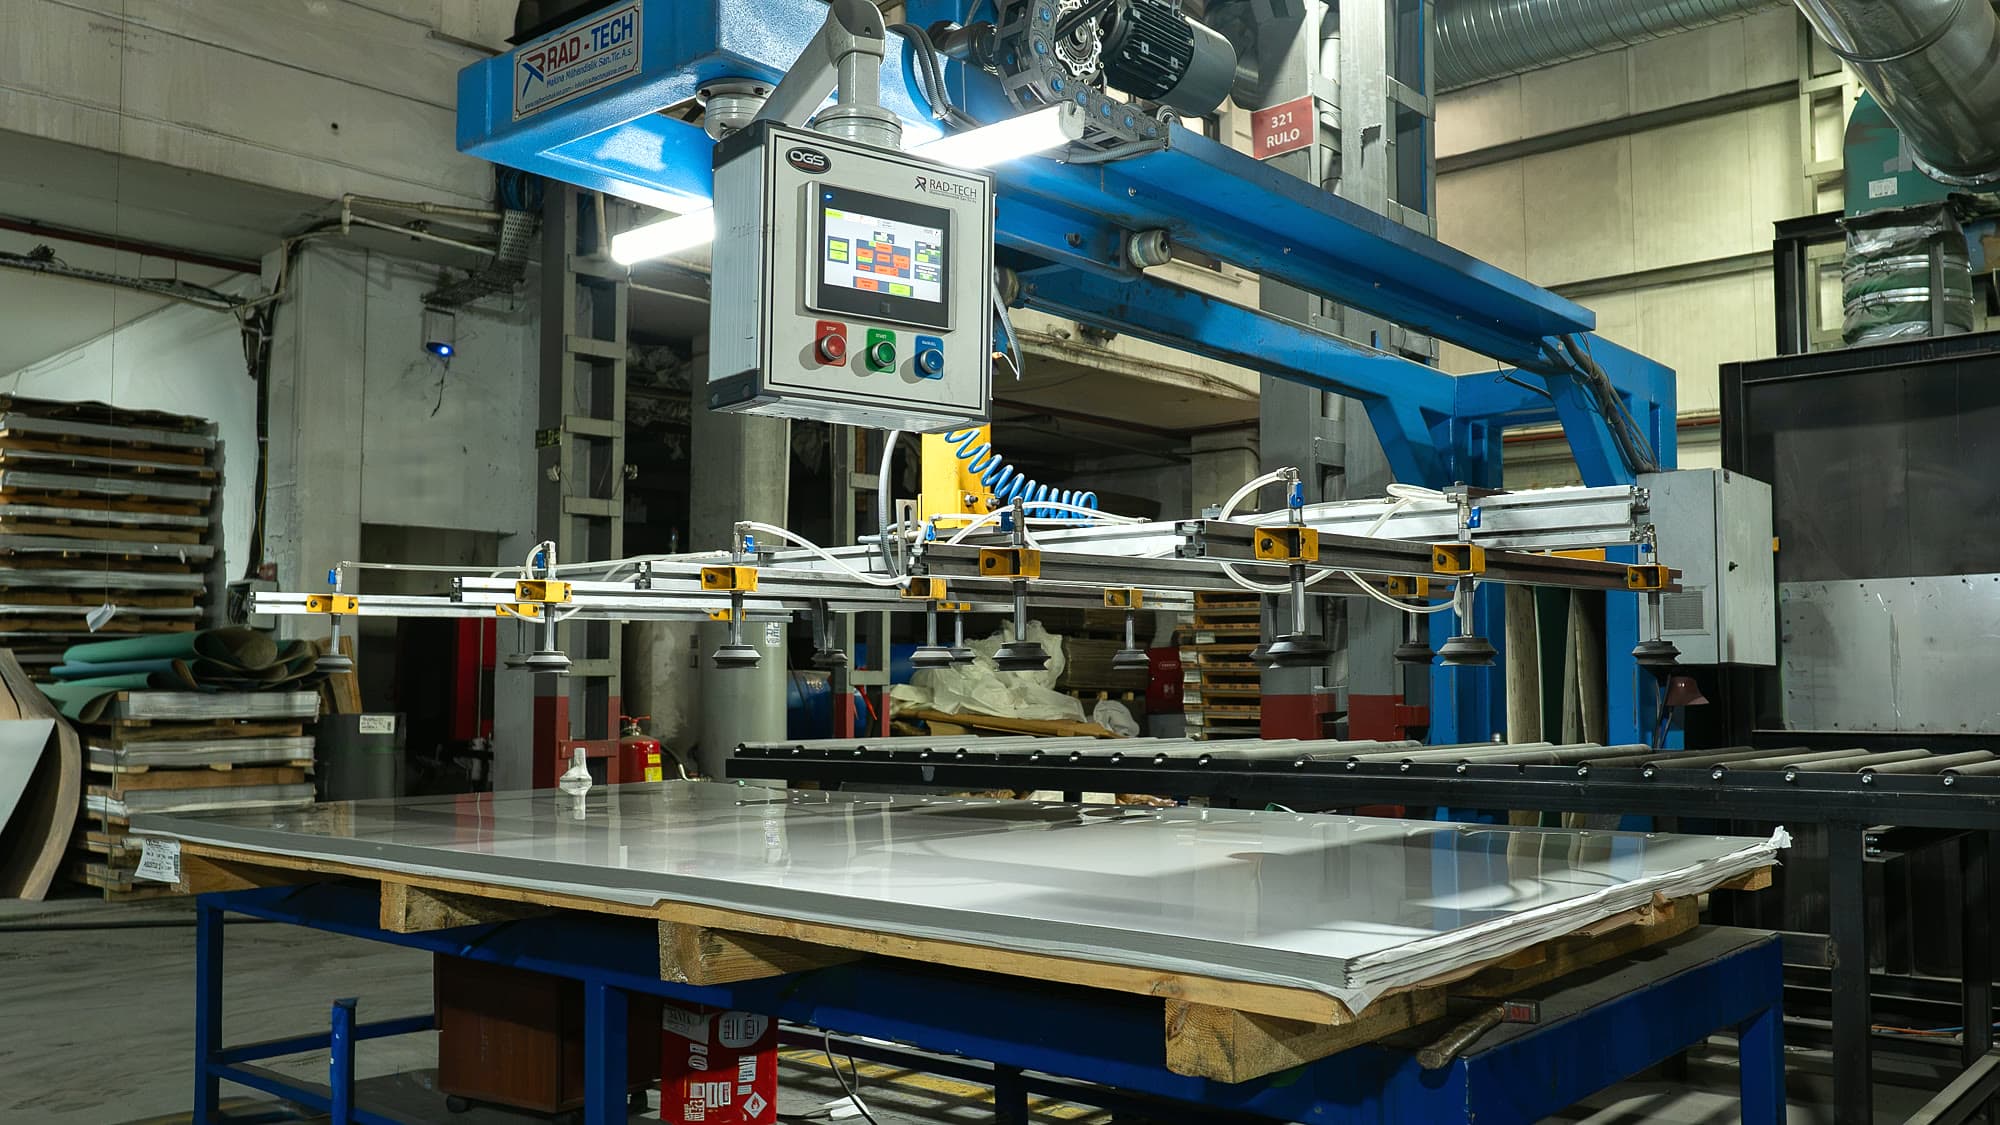
Rulodan kullanıma hazır parçaya giden yol dört temel işlemden geçer: dilme, boy kesme, lazer kesim ve büküm. Hangisi ne zaman, hangi girdiden hangi çıktıya?
Servis merkezi, geniş rulo veya standart levha halinde gelen ham paslanmaz çeliği, imalatçının doğrudan kullanabileceği bir ara veya nihai forma getiren işleme hattıdır. Girdi genellikle geniş bir ana rulo ya da tam boy levhadır; çıktı ise ölçüsüne kesilmiş şerit, düz levha, konturu kesilmiş parça veya bükülmüş parçadır.
Bu model, her imalatçının kendi bünyesinde rulo açma, düzeltme ve kesim ekipmanı kurmasının önüne geçer. Dört işlem çoğu zaman birbirini takip eder: bir adımın çıktısı, bir sonrakinin girdisi olur.
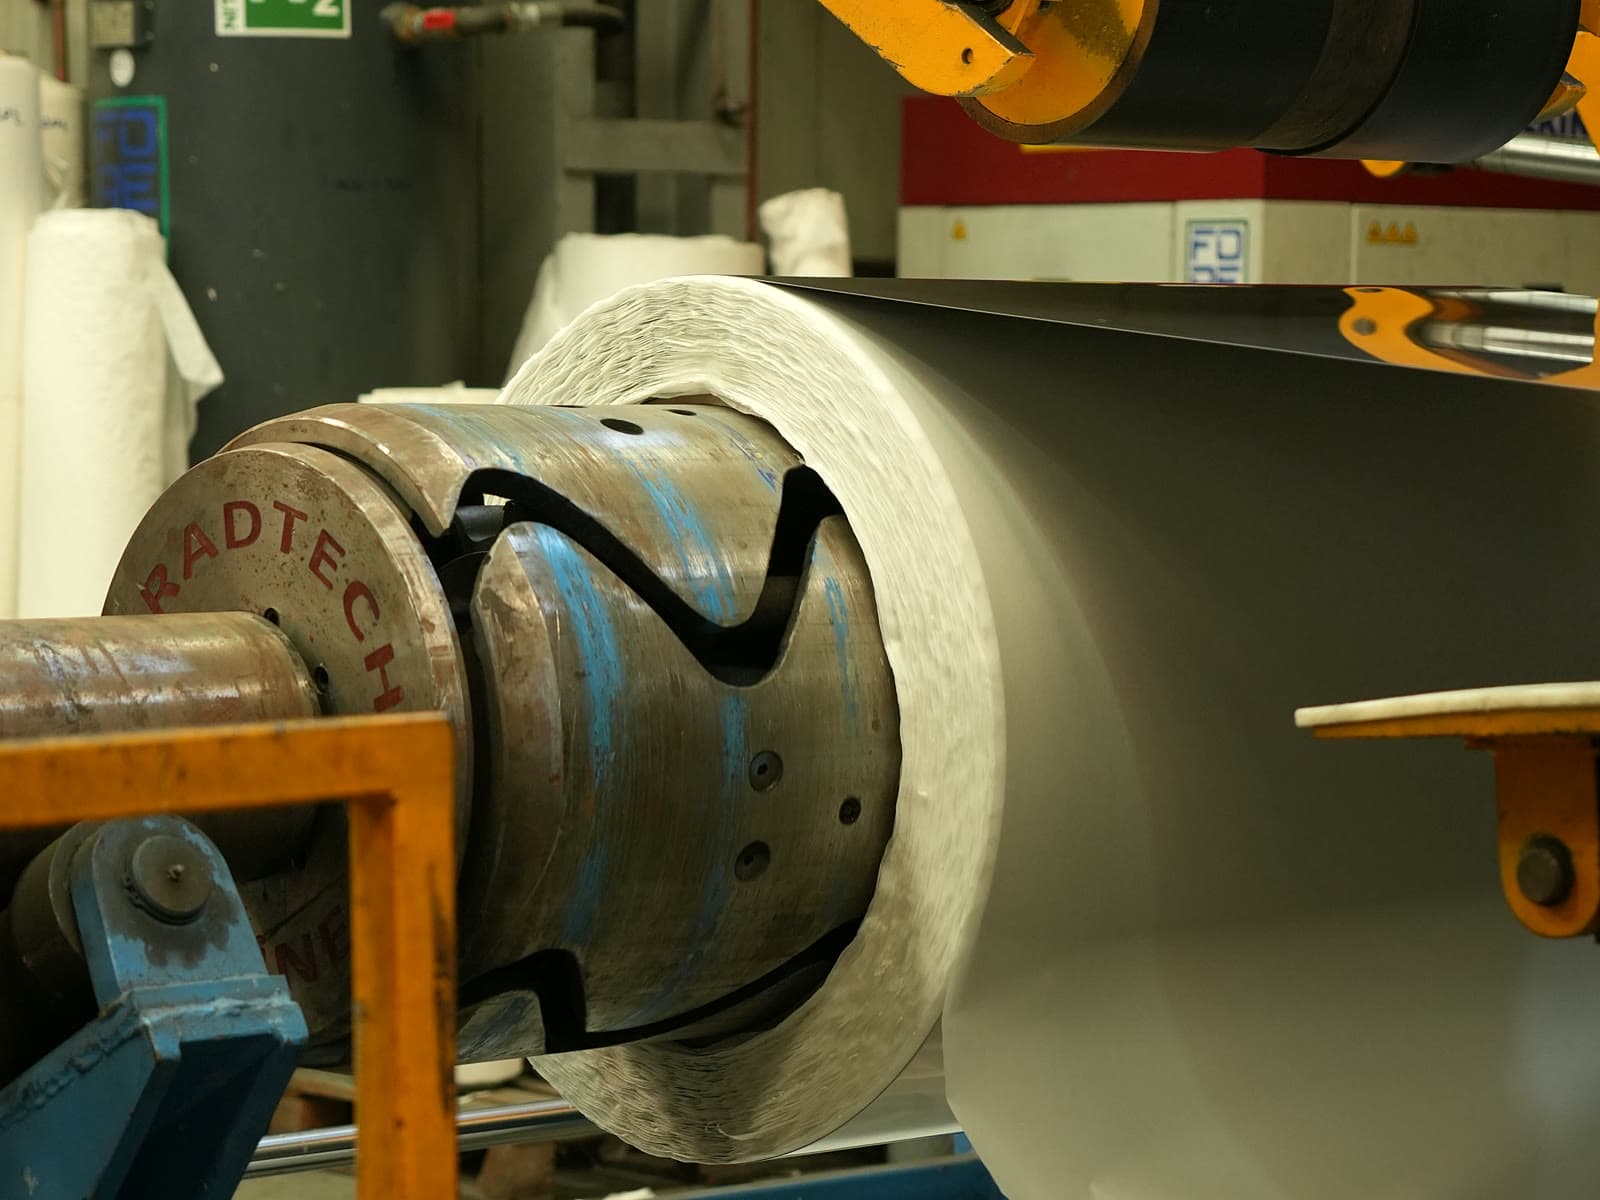
Dilme hattında geniş bir ana rulo, karşılıklı dönen dairesel bıçaklar arasından geçirilerek boyuna doğrultuda daha dar şeritlere (slit coil) ayrılır. Girdi geniş rulo, çıktı istenen genişlikte dar rulodur.
Boru ve profil üretim hatları, pres besleme sistemleri ve dar bant girdisi gereken otomasyon hatları için tipik bir ara işlemdir.
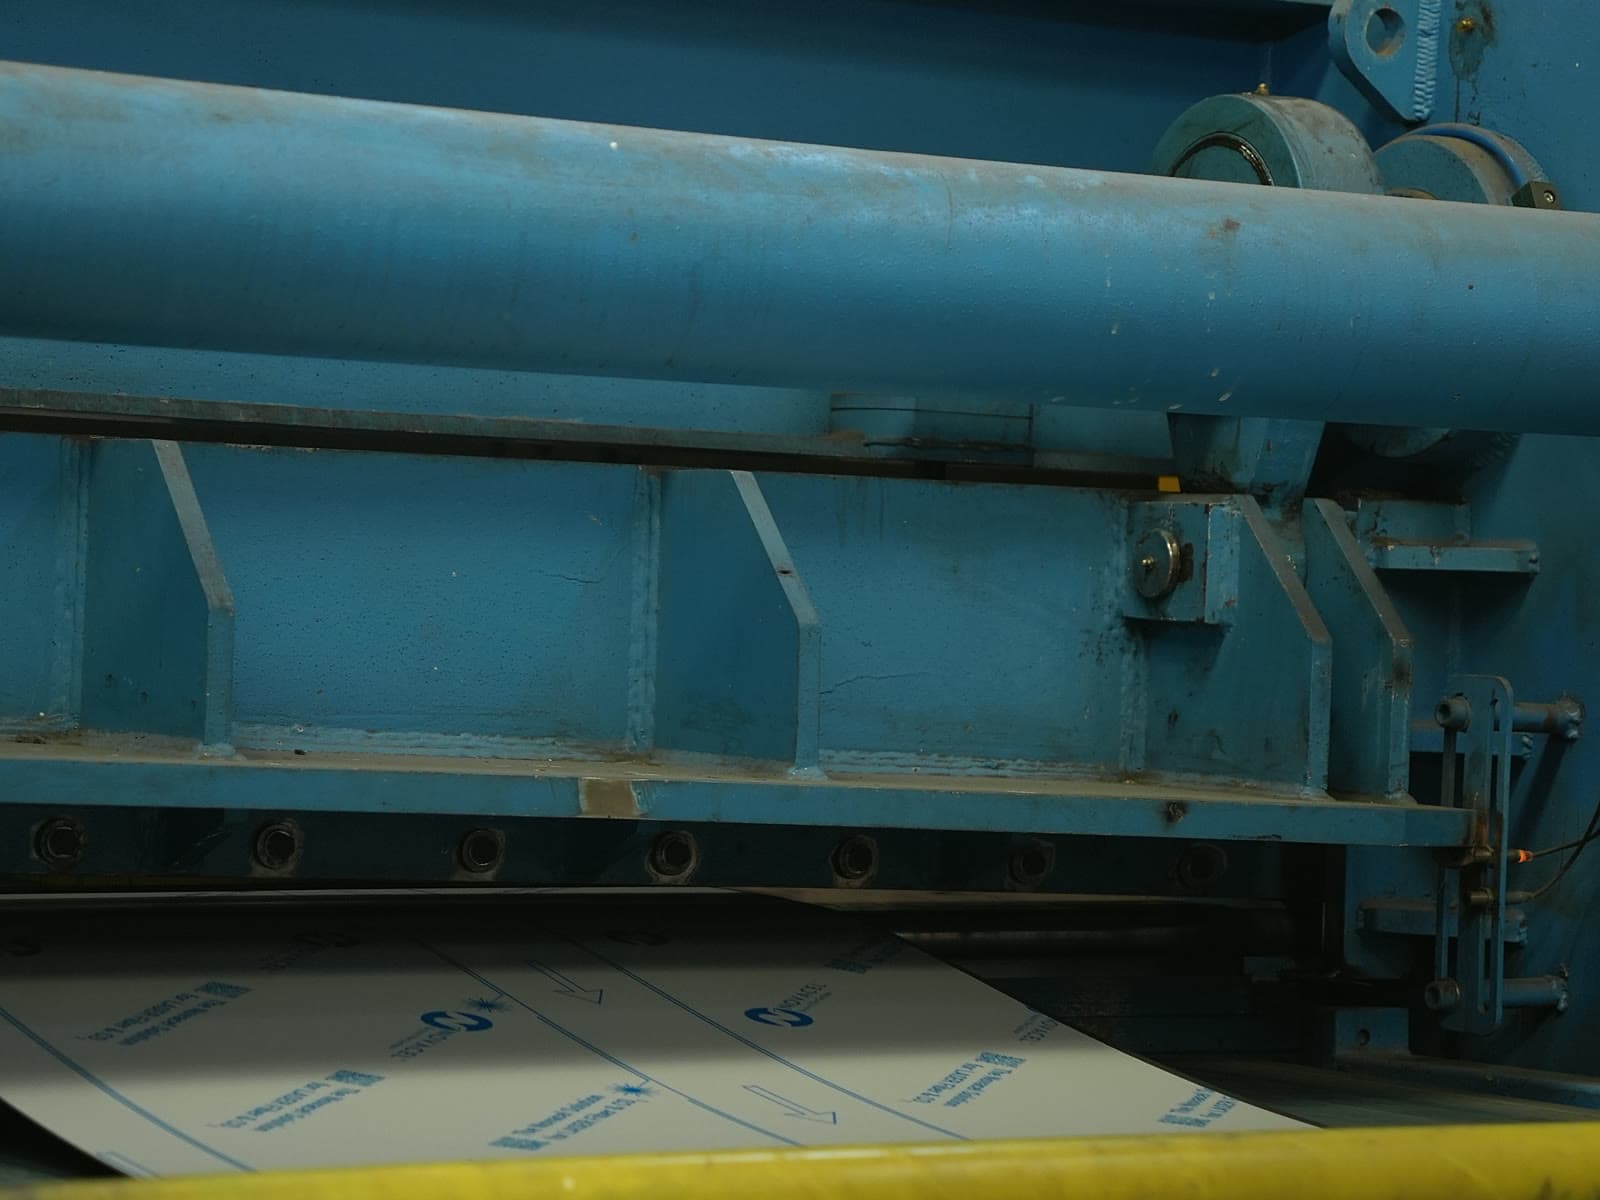
Boy kesme hattında rulo bir açıcıyla açılır, düzeltme (leveler) ünitesinden geçirilerek rulo kıvrımından kaynaklanan iç gerilim giderilir ve enine giyotinle istenen boyda düz levhalar halinde kesilir. Girdi rulo, çıktı düz ve düzgün levhadır.
Levha stoğu yerine kendi ölçüsünde levha isteyen imalatçılar için standart ilk adımdır ve sonraki lazer kesim veya büküm işlemlerine düzgün bir başlangıç yüzeyi sağlar.
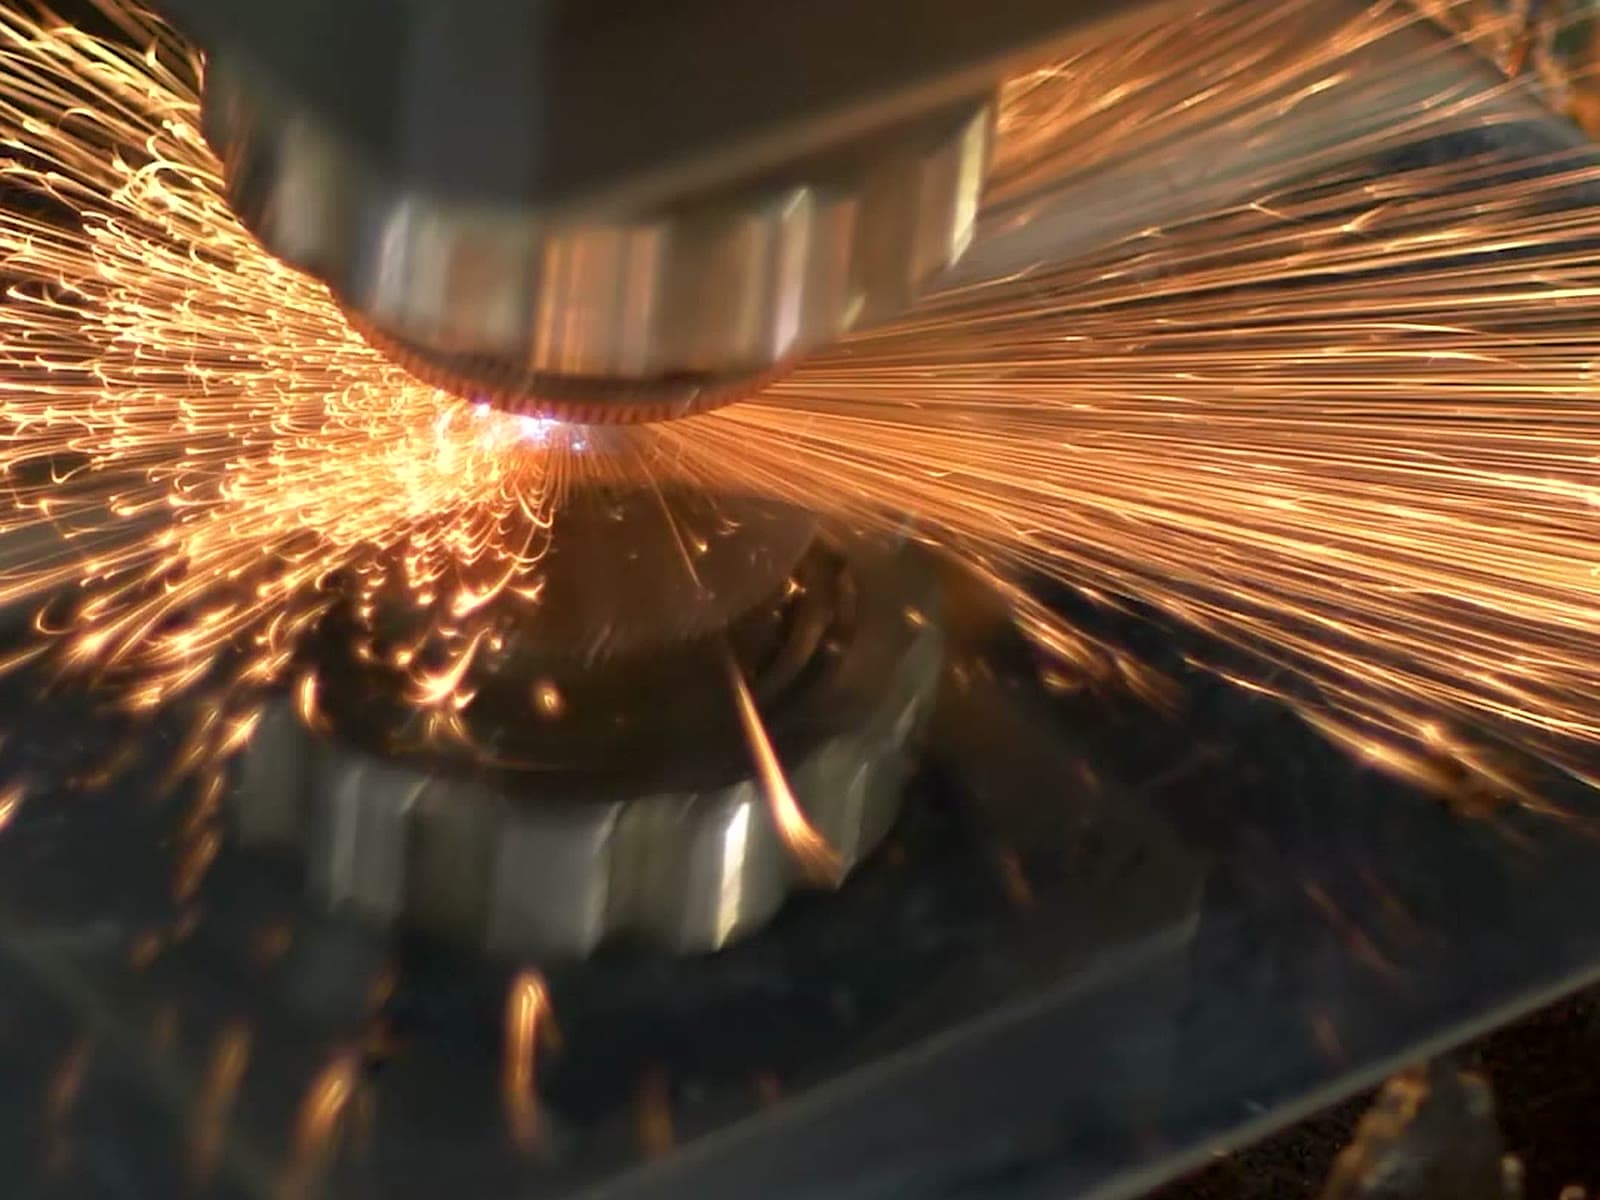
CNC lazer kesim, bilgisayar kontrollü ışın demetiyle sac üzerinde teknik çizime birebir uyan kontur, delik ve boşaltmaları yapar. Girdi genellikle düz levhadır (çoğu zaman boy kesme hattından çıkmış), çıktı ise net şekilli parçadır.
Kalıp yatırımı gerektirmediği için düşük ve orta adetli, karmaşık geometrili parçalarda hızlı ve ekonomik bir yöntemdir.
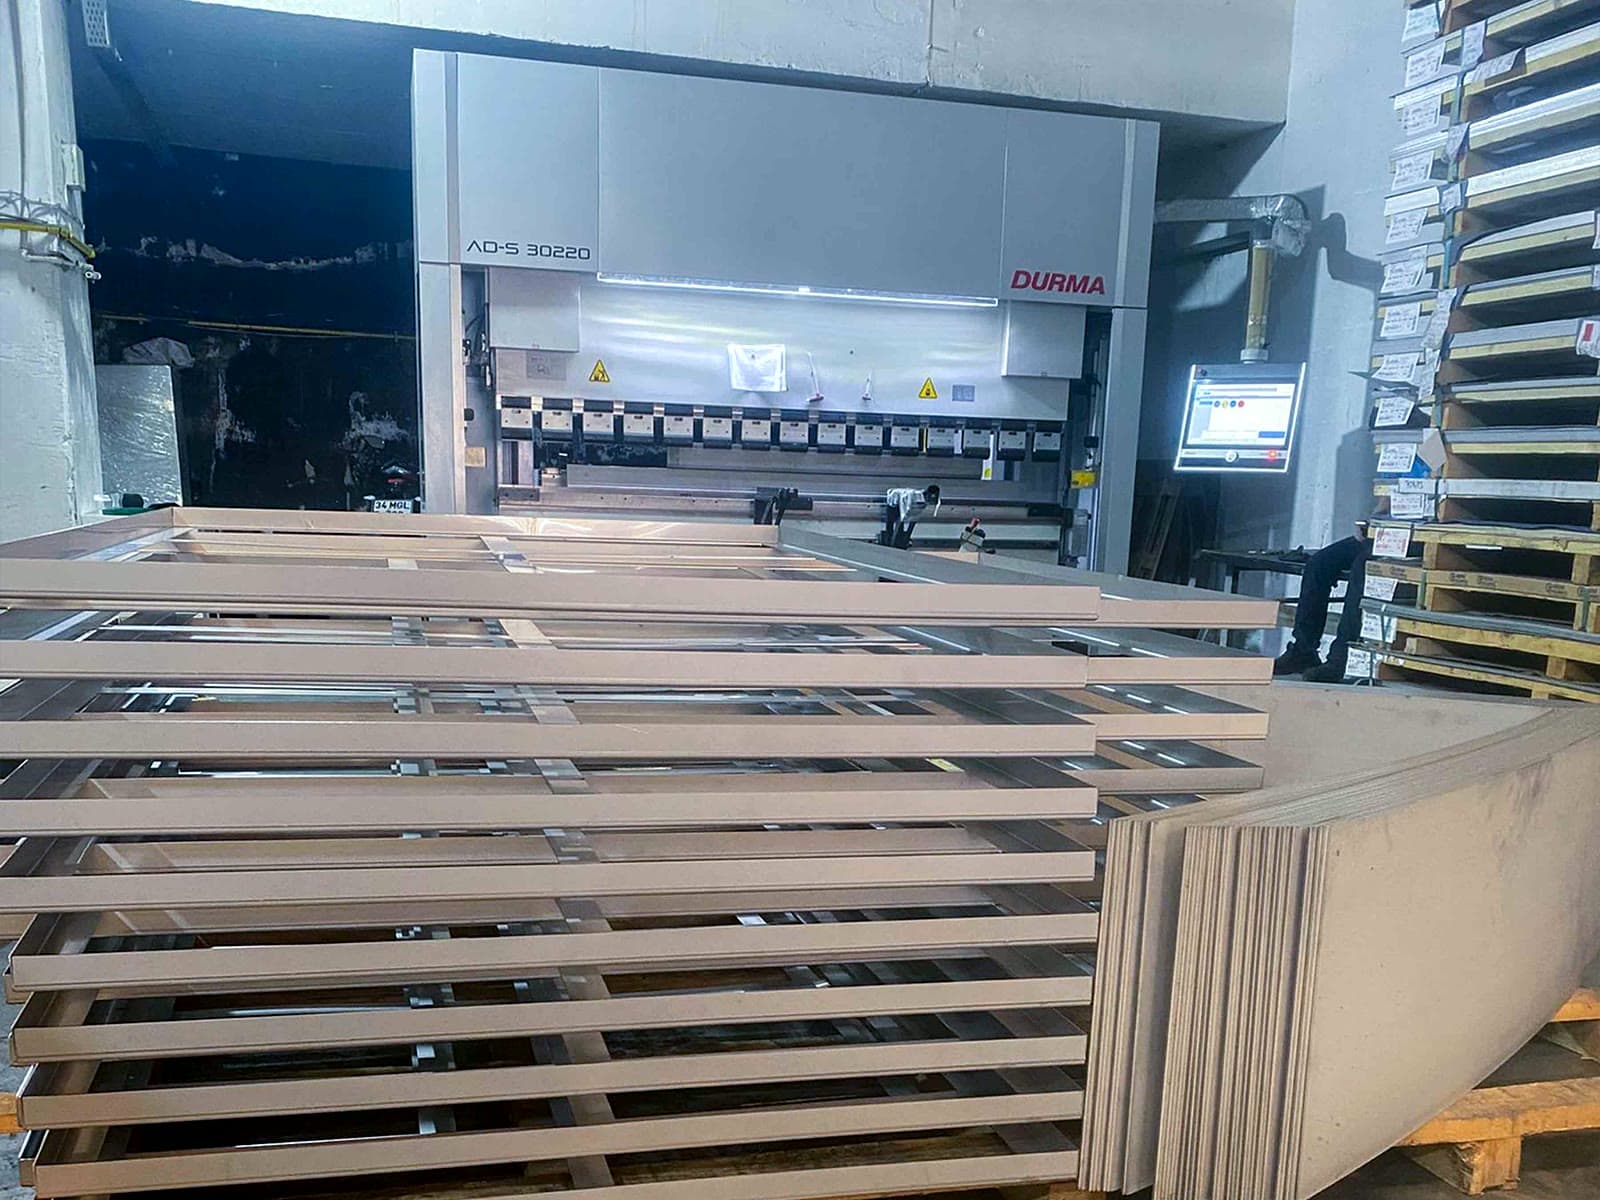
CNC pres fren (abkant), kesilmiş düz parçayı programlanan açı ve sırada büküme tabi tutarak üç boyutlu geometriye getirir. Girdi düz kesilmiş parça, çıktı kutu, kanal, braket veya profildir.
Büküm çizgileri ve pay hesapları kesim aşamasında yapılmalıdır; bükümden sonra ölçü düzeltmek zordur.
Tipik akış şöyledir: rulo, ardından dilme veya boy kesme, ardından lazer kesim, ardından büküm, gerekiyorsa kaynak ve taşlama. Her adım bir öncekinin çıktısını girdi olarak alır.
Bu adımları tek bir tedarikçide toplamak, ara nakliyeyi ve elleçlemeyi azaltır; malzeme ile işleme sorumluluğunu tek noktada birleştirir.
Dilme boyuna kesimdir; geniş rulonun genişliğini bölerek dar şeritler üretir, sonuç yine rulo formundadır. Boy kesme enine kesimdir; rulodan istenen boyda düz levhalar çıkarır.
Lazer kesim genellikle düz levhayla çalışır; rulo halindeki malzeme önce boy kesme hattından geçirilir. Bazı hatlar boru ve profil de kesebilir.
Büküm çizgileri ve bükülme payları hesaplanmış şekilde, lazer veya giyotinle kesilmiş düz parça hazırlanır. Bükümden sonra boyut düzeltmek çok zordur, bu yüzden tolerans kesim aşamasında yönetilir.
Soğuk şekillendirme (büküm, dilme) büküm bölgesinde ve kenarlarda bir miktar pekleşme yaratır; alaşımın korozyon sınıfı değişmez. Ancak keskin büküm yarıçaplarında ve kesme kenarlarında pasif tabaka yerel olarak zorlanabilir, bu noktalara dikkat edilir.